
Наш новый взгляд на интернет-магазин.
 Каталог товаров



Кабель для сварочного аппарата: КОГ, КГ, сечение по току
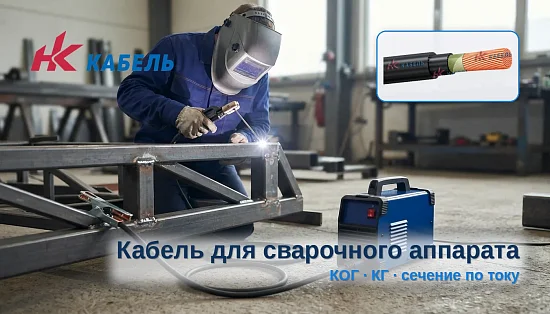
Заявка «нужен кабель на сварочный аппарат, 30 метров» встречается каждую неделю, и почти всегда после нее идет уточняющий звонок. Причина простая: у сварочного аппарата два разных кабельных контура. Один идет от щита к аппарату, второй - от аппарата к держаку и к массе. Марки, число жил, сечения и нормативы у них не совпадают ни в одном пункте.
Дальше - как посчитать сечение каждого контура по цифрам с заводской таблички, сколько напряжения съедает длинная трасса, какие марки раздела гибких кабелей закрывают ту и другую задачу и что смотрит инспектор, когда подходит к сварочному посту.
Питание или сварочные концы: о каком кабеле речь?
Коротко: у сварочного аппарата два контура. Питающая линия от коммутационного аппарата до источника сварочного тока живет по ПУЭ 7.6.25, сварочные концы на держак и на массу - по ПУЭ 7.6.48 и по таблице 3 ГОСТ 24334-2020. Это разные марки и разные расчеты.
Разница видна по одной строке: в питающем контуре ток порядка десятков ампер при 380 В, в сварочном - сотни ампер при напряжении в единицы десятков вольт. Из этой разницы расходятся и марки, и число жил, и нормативы.
| Что сравниваем | Питающая линия | Сварочные концы |
|---|---|---|
| Откуда и куда | от щита к аппарату | от аппарата к держаку и к массе |
| Напряжение | 220 или 380 В сети | напряжение дуги, десятки вольт |
| По какому току считают | максимальный эффективный ток питания I1eff | сварочный ток I2 при вашем цикле нагрузки |
| Число жил | три на однофазный, четыре или пять на трехфазный | по одной жиле на конец |
| Норма на марку | ПУЭ 7.6.25 | ПУЭ 7.6.48, ГОСТ 24334-2020, таблица 3 |
| Что берут из нашего каталога | КГН | КОГ, КОГ1-ХЛ |
Сварочные концы всегда одножильные и всегда идут парой: прямой к электрододержателю и обратный к изделию. Питающая линия - обычный многожильный гибкий кабель с жилой заземления. Когда в заявке написано просто «кабель на сварочник, 30 метров», менеджер не может собрать ни ту, ни другую позицию.
Какие цифры с шильды сварочника задают сечение?
Коротко: сечение сварочных концов считают по паре «сварочный ток I2 - цикл нагрузки X», а сечение питающей линии - по максимальному эффективному току питания I1eff. Киловатты в этом расчете не участвуют вообще.
Заводская табличка сварочного источника собрана по ГОСТ Р МЭК 60974-1-2023. На ней всегда есть напряжение холостого хода U0, три пары значений цикла нагрузки и тока, а в блоке параметров сети - два тока: I1max и I1eff.
Цикл нагрузки - то, что в цеху называют ПВ. Стандарт определяет его так:
«цикл нагрузки X (duty cycle X): Отношение для заданного промежутка времени продолжительности непрерывной работы под нагрузкой к полному времени цикла. [...] В настоящем стандарте за продолжительность одного полного цикла работы принимают 10 мин. Например, при цикле нагрузки 60 % нагрузка подается непрерывно в течение 6 мин, после чего в течение 4 мин следует период работы на холостом ходу.»
Так и появляется тройка значений на шильде: у одного и того же аппарата может стоять 250 А при 35 %, 200 А при 60 % и 160 А при 100 %. Это один аппарат в трех режимах, а не три разных характеристики.
Токи питания в том же стандарте разведены по смыслу: I1max (п. 3.1.32) - максимальное значение номинального тока питания, I1eff (п. 3.1.33) - максимальный эффективный ток, посчитанный с учетом цикла нагрузки и тока холостого хода. Для кабеля питания стандарт называет второй.
На заметку: значения цикла нагрузки на табличке посчитаны для температуры окружающей среды 40 °С (ГОСТ Р МЭК 60974-1-2023, приложение К, поля 11a-11c). Таблица сечений, которую разбираем ниже, посчитана для 25 °С. Поправку на горячий цех берут из таблицы кабеля: на самой табличке 40 °С уже учтены.
Какое сечение нужно сварочным концам под ваш ток?
Коротко: берете сварочный ток с таблички, находите колонку своего цикла нагрузки в таблице 1 ГОСТ Р МЭК 60974-9-2014 и выбираете строку, где число больше вашего тока. Для 200 А при цикле 60 % это 35 мм2, при 35 % хватает 25 мм2.
Стандарт на монтаж и эксплуатацию сварочного оборудования дает прямой порядок действий:
«Сварочные кабели должны соответствовать требованиям МЭК 60245-6. Кабели с медным проводом должны выбираться в соответствии с рабочим циклом и национальными нормами или, если таковых нет, согласно номинальному току по таблице 1. Если применяются длинные кабельные трассы, может возникнуть необходимость выбрать размер кабеля, исходя из падения напряжения.»
Сама таблица - номинальный ток сварочного кабеля с медным проводником при температуре окружающей среды 25 °С, амперы:
| Сечение, мм2 | 100 % | 85 % | 80 % | 60 % | 35 % | 20 % | 8 % |
|---|---|---|---|---|---|---|---|
| 10 | 100 | 100 | 100 | 101 | 106 | 118 | 158 |
| 16 | 135 | 136 | 136 | 139 | 150 | 174 | 243 |
| 25 | 180 | 182 | 183 | 190 | 213 | 254 | 366 |
| 35 | 225 | 229 | 231 | 243 | 279 | 338 | 497 |
| 50 | 285 | 293 | 296 | 316 | 371 | 457 | 681 |
| 70 | 355 | 367 | 373 | 403 | 482 | 602 | 908 |
| 95 | 430 | 448 | 456 | 498 | 606 | 765 | 1164 |
| 120 | 500 | 524 | 534 | 587 | 721 | 917 | 1404 |
| 150 | 580 | 610 | 622 | 689 | 853 | 1090 | 1676 |
| 185 | 665 | 702 | 717 | 797 | 995 | 1277 | 1971 |
Сноска к таблице задает поправку на температуру: 0,96 при 30 °С, 0,91 при 35 °С, 0,87 при 40 °С, 0,82 при 45 °С.
Посчитаем на двух живых режимах.
Инвертор 200 А. При цикле 35 % подходит 25 мм2: в таблице стоит 213 А. При цикле 60 % то же сечение дает уже 190 А, этого мало, поднимаемся на 35 мм2 (243 А). При 100 % - тоже 35 мм2 (225 А). Один аппарат, а сечение зависит от того, в каком режиме им работают.
Полуавтомат 250 А, цикл 60 %, литейный цех, 40 °С. Сечение 35 мм2 дает 243 А, с поправкой 0,87 остается 211 А - не проходит. Берем 50 мм2: 316 А, с поправкой 275 А. Запас есть. Это расчет по нагреву: для поста внутри цеха класс пожарной опасности кабеля проверяют отдельно (раздел про мороз, цех и масло).
ряд в таблице начинается с 10 мм2, а самое тонкое сечение КОГ в каталоге - 16 мм2. Сварочных концов на 4 и 6 квадратов в этой логике не существует: если по расчету выходит меньше 10 мм2, значит расчет идет не по тому току.
Почему допустимого тока нет в ГОСТе на сам кабель?
Коротко: межгосударственный стандарт на гибкие кабели переадресует вопрос к техническим условиям завода. Амперы для КОГ и КГ ищите в ТУ и в паспорте партии: в самом стандарте их нет.
Формулировка стандарта не оставляет вариантов:
«Допустимые токовые нагрузки и допустимые температуры нагрева токопроводящих жил кабелей при эксплуатации должны быть указаны в технических условиях на кабели конкретных марок.»
Соседний п. 10.4 так же переадресует к ТУ радиус изгиба и минимальную температуру монтажа. Поэтому «таблицы токов сварочного кабеля», которые гуляют по сайтам, в большинстве случаев ни на что не ссылаются: источника у них нет.
Международный стандарт на сам сварочный кабель идет еще дальше и снимает вопрос о напряжении:
«Номинальное напряжение не нормируется, так как кабели предназначены только для сварки.»
Практический вывод для закупки: цифру допустимого тока запрашивайте вместе с паспортом партии и ТУ, по которым сделана марка. Что еще просить у поставщика и как читать документы на партию - в отдельном разборе про проверку качества кабеля. А расчетную опору для сечения берите из таблицы 1 ГОСТ Р МЭК 60974-9: она написана именно про сварочные кабели и учитывает цикл нагрузки.
Как длина кабеля сажает дугу?
Коротко: сопротивление кабеля съедает часть напряжения дуги, и на длинной трассе это заметно. Два конца по 10 метров сечением 25 мм2 при токе 200 А теряют около 3,7 В - это 13 % рабочего напряжения дуги.
Приложение В ГОСТ Р МЭК 60974-9 дает готовые числа: падение напряжения постоянного тока на 100 А и 10 метров кабеля, в вольтах. Три колонки - для холодной жилы и для прогретой.
| Сечение, мм2 | 20 °С | 60 °С | 85 °С |
|---|---|---|---|
| 16 | 1,240 | 1,430 | 1,560 |
| 25 | 0,795 | 0,920 | 0,998 |
| 35 | 0,565 | 0,654 | 0,709 |
| 50 | 0,393 | 0,455 | 0,493 |
| 70 | 0,277 | 0,321 | 0,348 |
| 95 | 0,210 | 0,243 | 0,264 |
| 120 | 0,164 | 0,190 | 0,206 |
Считается в две строки. Берете число из таблицы, умножаете на ваш ток, деленный на 100, и на суммарную длину обоих концов, деленную на 10.
Пример для ручной дуговой сварки на 200 А: держак 10 метров плюс масса 10 метров, жила прогрелась до 60 °С.
| Сечение | Потеря на 20 метрах при 200 А | Доля от напряжения дуги 28 В |
|---|---|---|
| 16 мм2 | 5,72 В | 20 % |
| 25 мм2 | 3,68 В | 13 % |
| 35 мм2 | 2,62 В | 9 % |
| 50 мм2 | 1,82 В | 7 % |
| 70 мм2 | 1,28 В | 5 % |
Напряжение дуги для этого сравнения взято по формуле стандартного напряжения нагрузки из ГОСТ Р МЭК 60974-1-2023, п. 11.2.1: для ручной дуговой сварки покрытыми электродами при токе меньше 600 А это (20 + 0,04 x I2) вольт, то есть 28 В при 200 амперах.
Вот почему сварщик, который дотянул 16 квадратов на тридцать метров, жалуется на липнущий электрод: аппарат отдает свои амперы, а до дуги доходит напряжение, просевшее на пятую часть. Регулятор на панели этого не показывает - он меряет напряжение у себя на клеммах.
На заметку: сноска к таблице В.1 предупреждает, что на переменном токе падение может быть заметно выше и зависит от того, как разложены кабели. Числа выше - для постоянного тока, то есть для инвертора.
Сколько метров можно и почему нельзя варить с катушки?
Коротко: жесткая цифра в нормах одна - питающий гибкий кабель от коммутационного аппарата до аппарата не длиннее 15 метров. Для сварочных концов метража не нормируют, но требуют держать их короткими и не оставлять смотанными в бухту.
Первая цифра записана в ПУЭ:
«Источник сварочного тока должен располагаться на таком расстоянии от коммутационного аппарата, при котором длина соединяющего их гибкого кабеля не превышает 15 м.»
Про сварочные концы стандарт по монтажу говорит иначе:
«Сварочные кабели должны быть как можно короче, должны располагаться как можно ближе друг к другу, и проходить на уровне пола или близко к нему. Сварочные кабели не должны быть смотаны в бухту.»
У бухты две беды сразу. Первая - тепловая: таблица 1 посчитана для кабеля, который лежит свободно и отдает тепло воздуху, а витки в бухте греют друг друга. Вторая - электромагнитная: раздел 6 того же стандарта отдельным списком требует прокладывать оба конца вместе, держать их с одной стороны тела и никогда не наматывать на себя. Смотанный кабель работает как катушка.
На длинном объекте это решают перестановкой: аппарат подвозят ближе к месту работы и добирают расстояние питающей линией в пределах разрешенных пятнадцати метров. Тридцатиметровые сварочные концы эту задачу решают хуже по всем трем осям сразу - нагрев, падение напряжения, электромагнитное поле.
Какой кабель идет от щита к самому аппарату?
Коротко: переносный гибкий шланговый кабель с оболочкой, не распространяющей горение; сечение считают по максимальному эффективному току питания I1eff. Бытовой ПВС под это описание не подходит по двум признакам сразу.
Требование ПУЭ к первичной цепи:
«Кабельная линия первичной цепи переносной (передвижной) электросварочной установки от коммутационного аппарата до источника сварочного тока должна выполняться переносным гибким шланговым кабелем с алюминиевыми или медными жилами, с изоляцией и в оболочке (шланге) из нераспространяющей горение резины или пластмассы.»
Требование стандарта на сам источник - про сечение:
«При подключении кабелей питания к сварочному источнику питания должно выполняться следующее: [...] b) сечение кабеля соответствует максимальному эффективному току питания I1eff и c) длина кабеля не менее 2 м при измерении от точки выхода из корпуса.»
Примечание к этому же пункту заканчивается фразой, которая закрывает вопрос о ПВС и о любых ПВХ-проводах: «ПВХ изоляция не подходит для данного применения». У ПВС по карточке и изоляция, и оболочка из ПВХ-пластиката, назначение - присоединение бытовых машин и приборов, диапазон температур от -25 до +40 °С. Мимо и по материалу, и по назначению.
Теперь про резиновые марки. У КГ в карточке нет заявления о нераспространении горения, и класс пожарной опасности завод для этой марки в описании не приводит. У КГН оболочка описана как «резина шланговая маслостойкая, не распространяющая горение», указан класс О1.8.2.5.4 по ГОСТ 31565-2012 и записано, что кабели не распространяют горение при одиночной прокладке. Под формулировку п. 7.6.25 попадает вторая марка.
В самой формулировке п. 7.6.25 жилы допускаются и алюминиевые. Ограничение приходит из соседнего пункта: для сварки ответственных конструкций - судовых секций, несущих конструкций зданий, мостов, сосудов, котлов и трубопроводов на давление более 5 МПа - п. 7.6.49 требует проводов с медными жилами.
Заодно ПУЭ требует, чем именно линия начинается:
«Присоединение переносной или передвижной электросварочной установки непосредственно к стационарной электрической сети должно осуществляться с использованием коммутационного и защитного аппаратов (аппарата) с разборными или разъемными контактными соединениями.»
То есть вводной аппарат с разборным или разъемным контактным соединением обязателен. Штепсель в розетку этому требованию не отвечает.
Почему на держак идет КОГ?
Коротко: сварочное соединение закреплено за особо гибкими кабелями отдельной строкой таблицы 3 ГОСТ 24334-2020, а ПУЭ требует для этой линии резиновую изоляцию и резиновую оболочку. КОГ и КОГ1-ХЛ - ровно эта строка, но для поста в помещении их пожарный класс проверяют отдельно (раздел про мороз, цех и масло).
Таблица 3 стандарта расписывает, какой тип кабеля под какую задачу. Строк, которые нас касаются, две.
Гибкие кабели с медными жилами - «для подключения переносных приборов, передвижных электродвигателей или механизмов, различного используемого в производстве оборудования с радиусом изгиба не менее восьми диаметров кабеля». Это КГ и его родня: сварочный аппарат как передвижное оборудование сюда попадает, дуга - нет.
Особо гибкие кабели с медными жилами - «для соединения при дуговой сварке электродержателей, автоматических или полуавтоматических сварочных аппаратов с источником тока». Другого назначения у этой строки нет.
Второе требование дает ПУЭ:
«Для подвода тока от источника сварочного тока к электрододержателю установки ручной дуговой сварки (резки, наплавки) или к дуговой плазменной горелке прямого действия установки плазменной резки (сварки) должен применяться гибкий провод с резиновой изоляцией и в резиновой оболочке. Применение проводов с изоляцией или в оболочке из материалов, распространяющих горение, не допускается.»
Из той же таблицы 3 следует еще одно: особо гибкие бывают только с медной жилой. Алюминиевого сварочного кабеля в российской системе обозначений просто нет, хотя в приложении В ГОСТ Р МЭК 60974-9 алюминиевые сварочные провода упомянуты - за рубежом их делают.
Рука сварщика чувствует разницу через радиус изгиба: у КОГ в карточке стоит три наружных диаметра, у КГ - восемь. На держаке кабель гнут круче любой из этих цифр, и каждый перегиб идет в счет ресурса.
Обратный провод: почему массу нельзя кинуть на трубу?
Коротко: трубопроводы, металлоконструкции зданий, технологическое оборудование и проводники сети заземления в качестве обратного провода запрещены двумя документами сразу. Обратный конец - такой же изолированный кабель, что и прямой.
Запрет в ПУЭ сформулирован одной строкой:
«В качестве обратного провода не допускается использование металлических строительных конструкций зданий, трубопроводов и технологического оборудования, а также проводников сети заземления.»
Правила по охране труда, утвержденные приказом Минтруда России от 11.12.2020 № 884н в редакции от 29.04.2025, повторяют запрет почти дословно и добавляют санитарно-технические сети:
«При ручной дуговой сварке запрещается: [...] использовать провода сети заземления, трубы санитарно-технических сетей (водопровод, газопровод, вентиляция), металлические конструкции зданий и технологическое оборудование в качестве обратного провода электросварки.»
Стальные шины при этом разрешены: п. 43 тех же Правил допускает стальные шины и конструкции как обратный провод, если отдельные элементы соединены между собой на болтах, зажимах или сваркой. Речь про специально уложенную шину сварочного поста. Случайная железка, которая оказалась рядом, под это разрешение не попадает.
Для переносного и передвижного аппарата вопрос закрыт отдельно:
«В электросварочных установках с переносными и передвижными сварочными трансформаторами обратный провод должен быть изолированным так же, как и прямой, присоединяемый к электрододержателю.»
Стандарт по монтажу добавляет к этому три технических требования (ГОСТ Р МЭК 60974-9-2014, п. 4.3.4):
- соединение с изделием делать максимально прямым, изолированным обратным кабелем с подходящей пропускной способностью по току;
- внешние проводящие элементы вроде металлических рельсов, труб и рам держать вне сварочного контура, если они сами не являются заготовкой;
- обратный зажим располагать как можно ближе к сварочной дуге.
Третий пункт заодно экономит метры кабеля и вольты на трассе.
Чем наращивать кабель и как сажать наконечник?
Коротко: опрессовка, сварка или пайка с последующей изоляцией места соединения. Скрутка запрещена отдельной фразой Правил по охране труда. Наконечники - опрессованные или припаянные.
Способ соединения задан дословно:
«44. Подключение кабелей к сварочному оборудованию осуществляется с применением опрессованных или припаянных кабельных наконечников.»
«46. Соединение сварочных проводов при наращивании длины производится опрессовкой, сваркой или пайкой с последующей изоляцией мест соединения. Запрещается применять соединение проводов "скруткой".»
Причина техническая. На сварочном посту греется обычно контакт: у опрессованного наконечника площадь прилегания сравнима с сечением жилы, у скрутки под изолентой она в разы меньше. При 250 амперах эта разница превращается в подплавленную изоляцию за одну смену.
Там же лежит требование к трассе:
«45. При прокладке или перемещении сварочных проводов принимаются меры против их соприкосновения с водой, маслом, стальными канатами и горячими трубопроводами, а также чтобы на них не падали брызги расплавленного металла. Расстояние от сварочных проводов до горячих трубопроводов и баллонов с кислородом должно быть не менее 0,5 м, а с горючими газами - не менее 1 м.»
Для газосварочного поста та же дистанция повторена зеркально: кабели электросварочных машин держат не ближе 0,5 метра от трубопроводов кислорода и не ближе метра от ацетилена (п. 57). И еще один пункт, который часто нарушают на монтаже: самодельные электрододержатели запрещены (п. 47).
Что означают цифры на разъеме 10-25 и 35-50?
Коротко: это диапазон сечений кабеля, под который сделан разъем, а его ток задан по верхнему сечению диапазона. Разъем 35-50 рассчитан на 300 А при цикле нагрузки 60 %.
Логику маркировки задает отдельный стандарт:
«Обозначение соединительного устройства определяется диапазоном площадей поперечного сечения соединяемых сварочных кабелей. Величины испытательного тока при температуре окружающего воздуха 40 °С, указанные в таблице 1, соответствуют максимальному сечению кабеля.»
| Диапазон сечений, мм2 | Испытательный ток при цикле нагрузки 60 %, А |
|---|---|
| До 10 | 125 |
| От 10 до 16 | 150 |
| От 16 до 25 | 200 |
| От 25 до 35 | 250 |
| От 35 до 50 | 300 |
| От 50 до 70 | 400 |
| От 70 до 95 | 500 |
Ходовые в продаже разъемы ложатся на эту таблицу так: 10-25 берет верхнее сечение 25 мм2 и испытан на 200 А, 35-50 - на 300 А, 50-70 - на 400 А, 70-95 - на 500 А. Нижняя граница диапазона у продавца шире табличной, и стандарт это разрешает: «Для расширения диапазона применения соединительного устройства величина минимального сечения может быть уменьшена».
Сопоставьте с таблицей номинальных токов выше: кабель 25 мм2 при цикле 60 % держит 190 А, его разъем - 200 А; кабель 50 мм2 держит 316 А, разъем 35-50 - 300 А; кабель 70 мм2 держит 403 А, разъем 50-70 - 400 А. Числа идут парами, потому что разъем считают под номинальный ток кабеля своего верхнего сечения. Разница в базовой температуре: у кабеля 25 °С, у разъема 40 °С.
Отсюда типовая ошибка при закупке: тонкий кабель обжимают в разъеме большего диапазона, потому что на складе нашелся именно он. Стандарт по монтажу такую пару запрещает:
«Сварочный кабель и соединительное устройство должны использоваться в пределах своего номинального тока. Соединительное устройство не должно крепиться к кабелю меньшего диаметра, чем тот, что указан изготовителем.»
Мороз, цех и масло: где КОГ не подходит?
Коротко: по холоду обычный КОГ работает до -50 °С, КОГ1-ХЛ до -60 °С. От масла сварочные провода берегут по Правилам по охране труда, а в помещение кабель с пожарным показателем О2 не пускает ГОСТ 24334-2020, поэтому класс проверяют по документам завода до закупки.
Что дают карточки каталога:
| Параметр | КОГ | КОГ1-ХЛ |
|---|---|---|
| Диапазон температур | от -50 до +50 °С | от -60 до +50 °С |
| Класс гибкости жилы | 6 | 6 |
| Минимальный радиус изгиба | 3 наружных диаметра | 3 наружных диаметра |
| Нагрев жилы, длительно | 75 °С | 75 °С |
| Ряд сечений | 1х16 ... 1х150 | 1х16 ... 1х150 |
| Срок службы | 4 года | 4 года |
В описании особо гибких марок про масло не сказано ничего. Правила по охране труда требуют беречь сварочные провода от контакта с маслом (п. 45). На посту, где под ногами эмульсия или гидравлика, это отдельный организационный вопрос: подвесить трассу или уложить в лоток.
Про помещения решает показатель пожарной опасности. У КОГ Холдинга Кабельного Альянса (ТУ 16.К73.03-97) в карточке завода стоит класс О2.8.2.5.4 по ГОСТ 31565-2012: «О2» на первом месте означает, что требование нераспространения горения к кабелю не предъявляется. ГОСТ 24334-2020 в п. 10.7 запрещает использовать кабели с показателем О2 в любых помещениях, а ПУЭ 7.6.48 для провода к электрододержателю не допускает материалов, распространяющих горение. В карточках КОГ и КОГ1-ХЛ нашего каталога класса нет. Если пост стоит в цехе, класс запрашивайте у завода до закупки: его задают технические условия, по которым сделан кабель. При О2 такой кабель в помещение не идет, нужен сварочный кабель, у которого по документам завода первый показатель класса не О2.
Если марку под условия объекта приходится менять, порядок сверки и согласования разобран в материале про подбор аналога кабеля: двенадцать признаков, по которым замена считается равноценной.
Сварочный пост под ключ: сводная таблица и строка заявки
Коротко: на пост нужны три позиции - питающая линия, пара сварочных концов и разъемы под их сечение. Ниже сводка и то, что писать в заявке, чтобы позиция собралась с первого раза.
| Позиция | Что берем | По какому числу считаем | Норма |
|---|---|---|---|
| Питающая линия щит - аппарат | КГН, три жилы на однофазный аппарат, четыре или пять на трехфазный | I1eff с шильды | ПУЭ 7.6.24, 7.6.25; ГОСТ Р МЭК 60974-1-2023, п. 10.9 |
| Прямой конец на держак | КОГ или КОГ1-ХЛ, одна жила | I2 при вашем цикле нагрузки | ГОСТ 24334-2020, таблица 3; ПУЭ 7.6.48 |
| Обратный конец на изделие | то же сечение, что у прямого | I2 при вашем цикле нагрузки | ПУЭ 7.6.50, 7.6.52 |
| Разъемы и наконечники | по верхнему сечению своего диапазона | сечение кабеля | ГОСТ IEC 60974-12-2014, п. 6; правила по охране труда, п. 44 |
Что проверить до отправки заявки:
- Ток и цикл нагрузки взяты с заводской таблички. Число в названии модели («250 А» на корпусе) обычно относится к циклу 35 %.
- Длина посчитана по обоим концам - держак и масса складываются, потому что ток идет по кругу.
- Температура в зоне работы учтена поправкой: 0,87 при 40 °С, 0,82 при 45 °С.
- Питающая линия уложилась в 15 метров от коммутационного аппарата до источника.
- Разъем подобран по сечению кабеля и проверен по таблице диапазонов.
- Если пост стоит в помещении, класс пожарной опасности сварочных концов подтвержден документами завода: при первом показателе О2 кабель в помещение не идет (ГОСТ 24334-2020, п. 10.7).
Строка в заявке для сварочных концов выглядит так: марка, сечение, длина каждого конца и число концов - например «Кабель КОГ 1х35, два отрезка по 12 м». Для питающей линии добавляется число жил и сечение жилы заземления. С таким описанием менеджер соберет позицию без уточняющего звонка, а вы получите то, что считали.
Если сварочный пост собирается под конкретный объект и хочется свериться до закупки - пришлите нам исходные данные, мы пройдемся по тем же шести пунктам.
Источники
- ГОСТ Р МЭК 60974-1-2023 «Оборудование для дуговой сварки. Часть 1. Сварочные источники питания» (введен 01.09.2023 взамен ГОСТ Р МЭК 60974-1-2012) - п. 3.1.32 и 3.1.33 (токи питания I1max и I1eff), п. 3.1.37 (цикл нагрузки X и десятиминутный цикл), п. 10.9 (кабели питания, сечение по I1eff, непригодность ПВХ), п. 11.2.1 (стандартное напряжение нагрузки), приложение К
- ГОСТ Р МЭК 60974-9-2014 «Оборудование для дуговой сварки. Часть 9. Монтаж и эксплуатация» - п. 4.3.3 и таблица 1 (номинальный ток сварочных кабелей по циклу нагрузки), п. 4.3.4 (обратный кабель, зажим, соединительные устройства), п. 5.3.3 (длина и укладка кабелей), раздел 6 (электромагнитные поля), приложение В и таблица В.1 (падение напряжения)
- ГОСТ IEC 60974-12-2014 «Оборудование для дуговой сварки. Часть 12. Соединительные устройства для сварочных кабелей» - п. 6 и таблица 1 (диапазон сечений и испытательный ток разъема)
- ГОСТ IEC 60245-6-2011 «Кабели с резиновой изоляцией на номинальное напряжение до 450/750 В включительно. Кабели для электродной дуговой сварки» - п. 2.1 (типы 60245 IEC 81 и 82), п. 2.2 (номинальное напряжение не нормируется), таблица 1 (диаметр проволок и электрическое сопротивление жилы)
- ГОСТ 24334-2020 «Кабели силовые для нестационарной прокладки. Общие технические требования» - таблица 3 (области применения гибких и особо гибких кабелей), п. 10.4 и 10.5 (радиус изгиба и токовые нагрузки задают ТУ), п. 10.6 (растягивающее усилие), п. 10.7 (запрет на показатель О2 в помещениях)
- Правила устройства электроустановок, 7-е издание, глава 7.6 «Электросварочные установки» - п. 7.6.23, 7.6.24, 7.6.25 (первичная цепь, коммутационный аппарат, 15 метров), п. 7.6.48 (провод к электрододержателю), п. 7.6.49, 7.6.50, 7.6.52 (обратный провод)
- Правила по охране труда при выполнении электросварочных и газосварочных работ, утверждены приказом Минтруда России от 11.12.2020 № 884н, в редакции от 29.04.2025 - п. 42-47 (заземление, обратный провод, наконечники, наращивание, электрододержатели), п. 57 и 58 (расстояния до газовых трубопроводов, запрет использовать сети и конструкции как обратный провод)
- ГОСТ 31565-2012 «Кабельные изделия. Требования пожарной безопасности» - показатели пожарной опасности и их обозначение
- Карточки каталога НК-Кабель - назначение, конструкция, температурные диапазоны, класс гибкости жилы, радиус изгиба и ряды типоразмеров марок КОГ, КОГ1-ХЛ, КГ, КГ-ХЛ, КГН, КГтп и ПВС - nk-kabel.ru
 В корзину
 Заказ в 1 клик

 Запросить цену
- Комментарии
|
Copyright 2005-2026 © НК-Кабель - продажа кабеля. Все права защищены. г.Москва, ул. Нагатинская, д.2 |
Email: zakaz@nk-kabel.ru
|
